

 Eng



 Thuis / Nieuws / Industrnieuws / Stempelen met hoge precisie: toleranties, gereedschappen, materialen en inkoopgids
Stempelen met hoge precisie: toleranties, gereedschappen, materialen en inkoopgids
 2026.10.22
 Industrnieuws
Een roestvrijstalen contactveer van 0,4 mm voor een automatische stroomonderbreker draagt ± 0,03 mm op de contactopening, een braamlimiet van 0,02 mm en een vlakheidsmarkering van 0,05 mm over een overspanning van 25 mm. De pers waaruit het bestaat zou een machine van 45 ton kunnen zijn, wat op een specificatieblad niet bijzonder is. Wat dat onderdeel feitelijk "hoge precisie" maakt, is alles rondom de pers: de stripindeling, de matrijsspeling, het materiaalcertificaat, de in-matrijssensor die de slag stopt wanneer een slak er niet in slaagt uit te werpen, en het dimensionale rapport dat met de zending meegaat.
De werkdefinitie is dus deze: stempelen met hoge precisie is een progressief matrijsproces waarbij maattolerantie, braamhoogte, vlakheid en herhaalbaarheid van partij tot partij strak genoeg worden gecontroleerd zodat het onderdeel direct in assemblage kan gaan zonder sorteren, nabewerken of 100% inspectie. Alles wat volgt legt uit hoe die besturing is ontworpen, wat het kost, waar het stilletjes faalt, en hoe een koper het kan specificeren en kwalificeren zonder dat er zes weken na de productie problemen optreden.
Drie conclusies zijn de moeite waard om vóór de details te vermelden:
- Precisie is in het onderdeel en het gereedschap ontworpen, en niet op de pers. Ongeveer 70-80% van de haalbare tolerantie wordt bepaald door de geometrie van het onderdeel, de materiaalkeuze en het matrijsontwerp vóór de eerste slag.
- Tolerantie en kosten zijn niet lineair gerelateerd. Het aanhalen van een niet-kritische afmeting van ±0,20 mm tot ±0,05 mm is vrijwel gratis; het aandraaien van een kritische schroef van ±0,05 mm tot ±0,02 mm kan de gereedschapskosten met 30-60% verhogen.
- De meeste kwaliteitsproblemen bij gestempelde componenten zijn terug te voeren op materiaalvariabiliteit en gereedschapsslijtage, en niet op machinenauwkeurigheid. Kopers die deze twee variabelen beheersen, hebben zelden tolerantieargumenten.
Wat Hoog Precision Stamping in de praktijk betekent
Er bestaat geen universele standaard die "hoge precisie" bij het stempelen definieert. Verschillende leveranciers trekken de grens op verschillende plaatsen, en daarom is een inkooporder die eenvoudigweg 'hoge precisie' zegt vrijwel zinloos. Waar het om gaat is de tolerantieband waarvoor het gereedschap is gebouwd tijdens de hele productierun, en niet alleen bij het eerste monster.
Een bruikbare manier om de capaciteiten in kaart te brengen is per tolerantieklasse, aangezien de klasse het gereedschapsbudget, de inspectiemethode en het volume bepaalt waarop de economie nog steeds werkt.
| Klasse | Tolerantie van kritische kenmerken | Braamhoogte (typisch) | Vlakheid meer dan 100 mm | Representatieve onderdelen |
|---|---|---|---|---|
| Algemeen plaatwerk | ±0,20 mm | ≤0,10 mm | 0,30 mm | Beugels, afdekkingen, chassispanelen, montageplaten |
| Precisie stempelen | ±0,05 mm | ≤0,05 mm | 0,10 mm | Connectorschalen, afschermingen, klemmen, railsteunen |
| Stempelen met hoge precisie | ±0,02 mm, tot ±0,01 mm op geselecteerde kenmerken | ≤0,02–0,03 mm | 0,05 mm | Contactveren, relaiscomponenten, motorlamellen, sensorbehuizingen, kleine precisieassemblages |
Er zijn twee dingen die het vermelden waard zijn in die tabel. Ten eerste is de braamvereiste in de praktijk meestal de lastigste beperking. Een braamlimiet van 0,05 mm op een onderdeel met een dikte van 0,3 mm klinkt bescheiden totdat je rekening houdt met ponsslijtage over 500.000 slagen. Ten tweede is de kwalificatie "geselecteerde kenmerken" van belang: geen enkel gereedschap houdt overal ±0,01 mm vast, en een tekening die dit wereldwijd vereist, zal zeer hoog of helemaal niet worden geciteerd.
Precisie gaat ook verder dan de tweedimensionale tekening. Een onderdeel kan qua maatvoering perfect zijn en toch mislukken in de montage vanwege verdraaiing, welving, randconditie of restspanning die ontstaat na het galvaniseren. Ervaren kopers specificeren deze kenmerken expliciet.
Precisie wordt bepaald voordat de pers begint
Wanneer een gestempeld onderdeel buiten de tolerantie valt, is de instinctieve vraag: "Wat is er mis met de machine?" Het ligt bijna nooit aan de machine. Vier hefbomen bepalen de uitkomst, en ze worden in deze volgorde ingesteld.
Ontwerp van onderdelen en ontwerp voor productie
De meest voorkomende oorzaak van een niet te noemen stempelproject met hoge precisie is een tekening die is geërfd van een bewerkings- of spuitgietproces. Bewerkte onderdelen vereisen routinematig scherpe interne hoeken, diepe, smalle zakken en variaties in de wanddikte die een stempelmatrijs niet economisch kan reproduceren. Een stempelvriendelijke revisie – extra reliëf, aangepaste buigradii, geheroriënteerde kenmerken zodat ze in één station zitten – verlaagt vaak de kosten zonder de functie aan te raken.
Minimale buigradius is een goede vroege controle. Voor zacht staal is een binnenradius van 0,8–1,0 keer de materiaaldikte haalbaar zonder scheuren; voor austenitisch roestvast staal moet u rekening houden met ongeveer 2 keer de dikte vanwege verharding en terugvering. Alles wat strakker is, heeft een ander materiaal nodig, uitgloeien tussen bewerkingen of een herontwerp.
Matrijsspeling en stripindeling
De snijspeling bedraagt doorgaans 5–8% van de materiaaldikte per zijde voor koolstofstaal, iets minder voor roestvrij staal en messing, iets meer voor aluminium. Te weinig speling verhoogt de ponskracht, versnelt de slijtage en veroorzaakt secundaire afschuiving en een grotere braam; te veel veroorzaakt omrollen, een ruw breukvlak en een braam die buigt in plaats van afschuift.
De stripindeling bepaalt de herhaalbaarheid net zo goed als de matrijs zelf. Pilot-gaten die elk station lokaliseren, voldoende dragerbreedte, consistente brugbreedtes tussen de onderdelen en een evenwichtige materiaalstroom rond de strip verminderen allemaal de positioneringsfout. Bij zeer nauwkeurig werk wordt de strip vaak zo ontworpen dat kritieke kenmerken in hetzelfde station worden gevormd in plaats van stroomafwaarts opnieuw te worden geregistreerd - elke herregistratie is een kans op stapelfouten.
Materiaalconsistentie
Een matrijs die is gebouwd voor een substraat van 180 HV zal verschillende afmetingen produceren wanneer een spoel van 220 HV arriveert, omdat de terugvering schaalt met de vloeigrens. Een variatie in de hardheid van spoel tot spoel van 20 HV is gebruikelijk bij commerciële soorten en is voldoende om een buighoek met 0,5–1,5 graden te verschuiven. Kopers die stempels met hoge precisie kopen, mogen binnenkomende materiaalcertificaten met hardheid en mechanische eigenschappen verwachten, en leveranciers moeten deze bemonsteren. Als de eisen echt streng zijn, geef dan een hardheidsbereik op in plaats van alleen maar een hardheidsgraad.
Procesbeheersing op de vloer
Matrijzen dragen. Een progressief koolstofstaal met matrijs moet doorgaans elke 100.000–300.000 slagen opnieuw worden geslepen, afhankelijk van de dikte en de coating; roestvrij is moeilijker voor gereedschap. Wat een betrouwbare leverancier van hoge precisie onderscheidt, is een maalschema dat wordt bepaald door de gemeten braamhoogte en onderdeelafmetingen, en niet door een storing. In-die-sensoren voor slug-detectie, strippositie, papierstoringen en pilot-inschakeling zijn standaard op serieuze gereedschappen, omdat ze een schrootgebeurtenis omzetten in een gestopte pers in plaats van 5.000 verdachte onderdelen.
De procesketen achter een met hoge precisie gestempeld onderdeel
Stempelen met hoge precisie is zelden een enkele handeling van spoel tot verzenddoos. Door de keten te begrijpen, kan een koper zien waar de kosten zitten en waar het risico schuilgaat.
Blanken, doorboren en vormen
Een progressieve matrijs combineert stansen, doorboren, inkepingen, buigen, trekken en munten over 6 tot 20 stations. Elk station voert één stap in de geometrie uit, en het onderdeel blijft aan de strip bevestigd tot de laatste afsnijding. Het precisievoordeel komt doordat het onderdeel nooit wordt losgelaten: het wordt nooit opnieuw vastgezet, dus de nulpuntstrategie wordt gehandhaafd door het gereedschap en niet door een operator.
In-die-functies
Moderne gereedschappen met hoge precisie bevatten vaak functies die vroeger secundaire bewerkingen waren. In de matrijs tappen, in de matrijs klinken, in de matrijs uitzetten, in de matrijs lasersnijden voor functies die anders een aparte passage zouden vereisen, en in de matrijs meten van een kritische afmeting verminderen allemaal de handling. Bij de handling gaat precisie verloren: elke keer dat een onderdeel de ene machine verlaat en een andere binnengaat, verschijnt er een nieuwe opspanning en een nieuwe stapel toleranties.
Secundaire bewerkingen en assemblages
Niet alles kan of moet in de dobbelsteen worden gedaan. Ontbramen, tuimelen, draadvormen, lassen, het inbrengen van plastic omhulsels en het samenstellen van verschillende gestanste onderdelen tot een subsamenstel zijn gebruikelijke vervolgstappen. Wanneer een component twee gestanste helften, een las, een inzetstuk met schroefdraad en een plastic element nodig heeft, wordt door het consolideren van dat werk met één leverancier de tolerantiestapel weggenomen die ontstaat wanneer drie leveranciers elk volgens hun eigen interpretatie van de tekening werken.
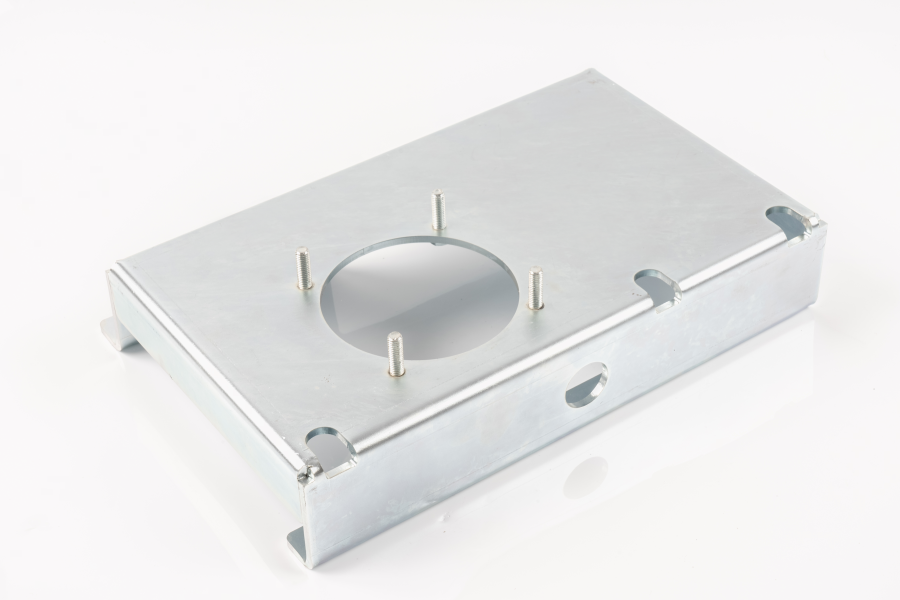 Op maat gemaakte assemblages en subassemblages Op maat gemaakte assemblages en sub-assemblages die stempelen, lassen, installatie van bevestigingsmiddelen en afwerking consolideren om de tolerantiestapel van meerdere leveranciers te verminderen. Bekijk Product →
De praktische regel: als het samenstel uit meer dan drie componenten bestaat en de pasvorm daartussen functioneel kritisch is, koop dan het samenstel in plaats van de afzonderlijke onderdelen. Dimensionale ruzies tussen twee leveranciers die elk beweren binnen hun eigen tolerantie te blijven, zijn duur om op te lossen.
Materiaalkeuze Stelt het tolerantieplafond in
Geen enkel matrijsontwerp compenseert een ongeschikt substraat. Het materiaal bepaalt de terugvering, de haalbare braam, de slijtagesnelheid van het gereedschap en hoeveel het onderdeel zal bewegen na het plateren of warmtebehandeling.
| Materiaal | Typische dikte | Vervormbaarheid | Corrosiebestendigheid | Waar het past |
|---|---|---|---|---|
| Koudgewalst koolstofstaal (SPCC / DC01) | 0,2–3,0 mm | Uitstekend | Geen zonder coating | Interne beugels, structurele onderdelen, kostengevoelige componenten |
| Elektrolytisch verzinkt staal (SECC) | 0,3–2,0 mm | Goed | Matig | Elektrische behuizingen, chassis, hardware |
| Thermisch verzinkt staal (SGCC) | 0,4–3,0 mm | Goed | Goed | Buitenbehuizingen, structurele hardware |
| Roestvrij 301 / 304 | 0,1–2,0 mm | Matig, high springback | Uitstekend | Veren, contacten, onderdelen van apparaten en voedselapparatuur |
| Roestvrij 316 | 0,2–1,5 mm | Matig | Zeer goed, chloorbestendig | Marine-, chemische- en medische behuizingen |
| Aluminium 5052 / 1060 | 0,3–3,0 mm | Goed, low springback | Goed when anodised | Lichtgewicht behuizingen, koellichamen, deksels |
| Messing C2680 / koper C1100 | 0,1–1,5 mm | Uitstekend | Goed | Klemmen, rails, contacten, geleidende delen |
| Verenstaal 65Mn / 301 | 0,1–1,2 mm | Redelijk, vereist verlichting van stress | Slecht zonder coating | Clips, veren, bevestigingsfuncties |
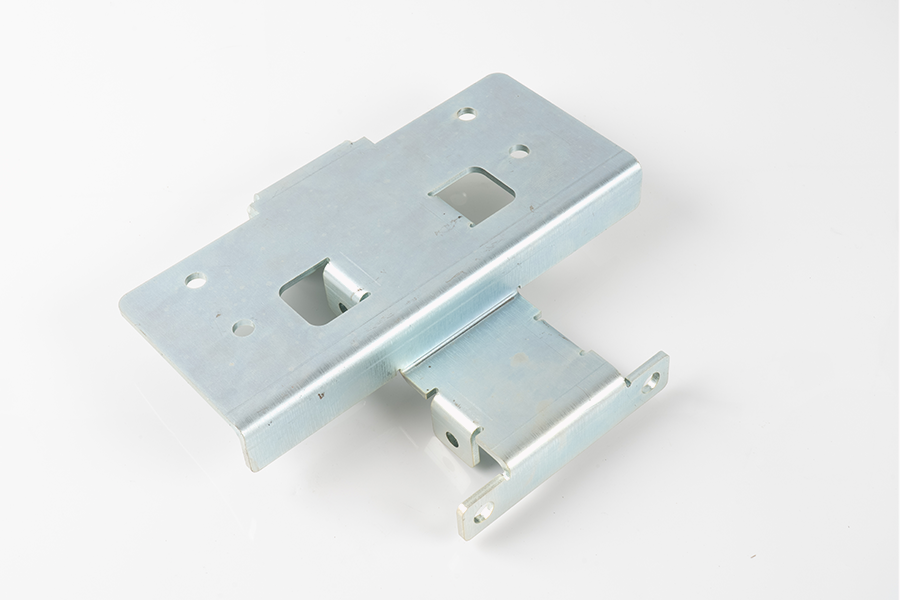
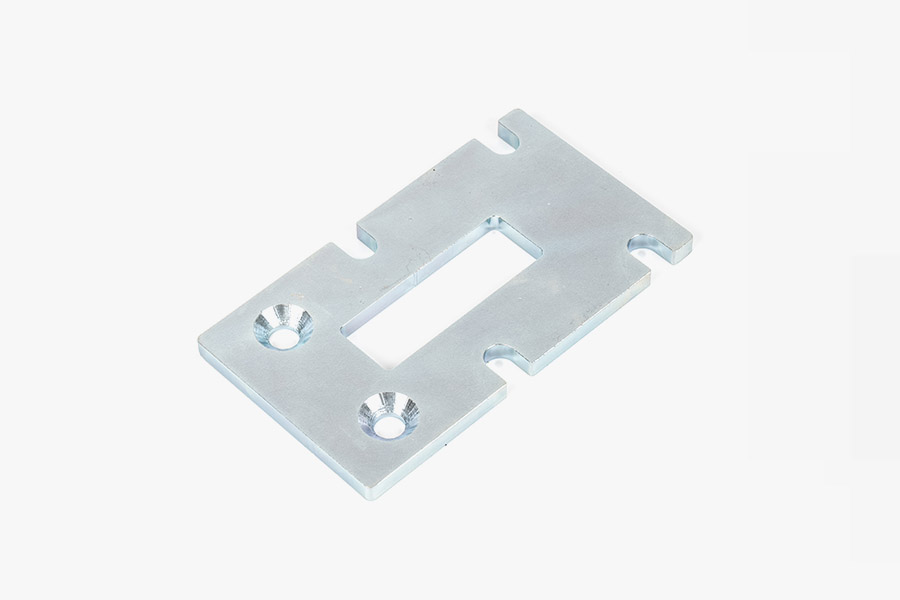
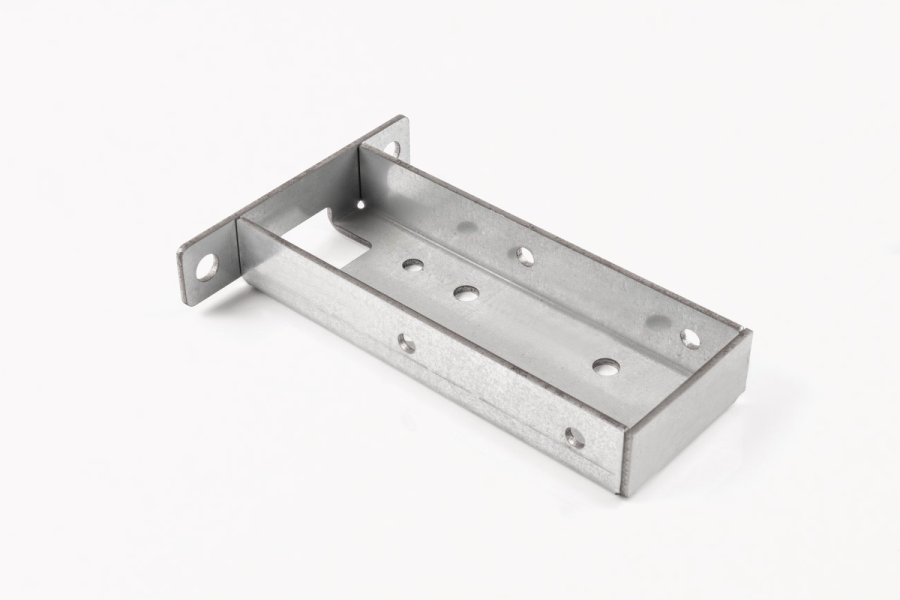 Stempelen van metalen onderdelen voor precisietoepassingen Nauwkeurig gestempelde metalen onderdelen voor auto-, elektronische, apparaten- en nieuwe energieapparatuur, met maatnauwkeurigheid, sterkte en vlakheid die geschikt zijn voor frames, behuizingen en connectoren. Bekijk Product →
Twee materiële beslissingen veroorzaken meer herwerk dan welke andere dan ook. De eerste is het vervangen van een kwaliteit die "dicht genoeg" is om kosten te besparen: SECC in plaats van SPCC verandert de oppervlakteconditie en de wrijving in de matrijs, en kan gevormde afmetingen met enkele honderdsten van een millimeter verschuiven. De tweede negeert de richting van de korrel. Buigen evenwijdig aan de walsrichting veroorzaakt scheuren bij kleinere stralen dan buigen eroverheen, dus een onderdeel dat zich perfect in één richting vormt, kan defect raken wanneer de spoel wordt geroteerd.
Diktetolerantie in de ruwe spoel levert een andere stille bijdrage. Commerciële spoel wordt gewoonlijk geleverd tot ±0,05 mm of ±10% van de nominale waarde, afhankelijk van welke van de twee het grootst is. Op een onderdeel van 0,5 mm dat een totale hoogte van ±0,03 mm vereist, kan de spoeltolerantie alleen al het volledige budget opslorpen. Kopers in dat bereik moeten een nauwere diktetolerantie op het materiaal specificeren en verwachten daarvoor te betalen.
Hoe Tolerantie, GD&T en Inspectie bij elkaar passen
Een tekening vol met ±0,02 mm markeringen zonder datums en zonder aangegeven inspectiemethode is een uitnodiging tot betwisting. Geometrische dimensionering en tolerantie lossen dit op door functionele gegevens te definiëren en door grootte te scheiden van vorm, oriëntatie en positie. Een positieaanduiding van Ø0,05 mm bij MMC op twee montagegaten vertelt de gereedschapmaker bijvoorbeeld precies wat de matrijs moet bereiken en vertelt de inspecteur precies wat hij moet meten - en het maakt de bonustolerantie mogelijk die een eenvoudige doostolerantie van ±0,02 mm niet biedt.
Drie praktische afspraken zijn de moeite waard om in de offertefase met elke leverancier af te spreken:
- Welke kenmerken zijn cruciaal, welke zijn belangrijk en welke zijn alleen ter referentie. De meeste tekeningen maken geen onderscheid, dus alles wordt geïnspecteerd en alles kost geld.
- De procescapaciteit richt zich op kritische kenmerken. Een Cpk van 1,33 is een gebruikelijke basislijn, 1,67 voor auto- of veiligheidsgerelateerde onderdelen.
- Of de eerste artikelinspectie een volledige dimensionale lay-out is of een beperkte controle, en of deze na elke gereedschapswijziging moet worden herhaald.
Inspectieapparatuur moet aan de tolerantie voldoen en mag deze niet zo ver overschrijden dat de meetkosten de overhand krijgen. Een typische workflow met hoge precisie maakt gebruik van een coördinatenmeetmachine voor eerste artikelen en complexe geometrie, een optisch of visiesysteem voor vlakke kenmerken en bramen, een profielprojector voor radii en hoeken, een ruwheidstester voor rand- en oppervlakteconditie, en handmeters voor de hoogfrequente controles op de lijn. Hardheidstesten en laagdiktemetingen maken het plaatje compleet voor onderdelen die een warmtebehandeling hebben ondergaan of zijn geplateerd.
Tolerantiecontrole op de werkvloer is eerder een statistische oefening dan een inspectieoefening. Door elk 200ste onderdeel te controleren en de kritische afmetingen in kaart te brengen, blijkt dat de slijtage van het gereedschap lang duurt voordat een onderdeel buiten de tolerantie valt, waardoor een leverancier kan slijpen op voorwaarde in plaats van op falen. Voor een diepere behandeling van stack-up en positionele fouten, zie deze uitleg van het beheersen van maattoleranties en vorm- en positiefouten bij stempelen met hoge precisie .
Oppervlakteafwerking, beplating en de tolerantie die ze verbruiken
Plating voegt metaal toe. Een zinklaag van 10 µm op elk vlak laat een deel van 0,50 mm uitgroeien tot 0,52 mm, wat prima is voor een beugel en fataal voor een perspassingterminal. Kopers moeten aangeven of de afmetingen van de tekening van toepassing zijn voor of na de afwerking; de meeste tekeningen doen dat niet, en de standaardaanname verschilt per leverancier.
| Afwerking | Typische dikte | Effect op afmetingen | Overwegingen |
|---|---|---|---|
| Zink galvaniseren | 5–15 µm | Verbruikt in totaal 10–30 µm aan beide zijden | Risico op waterstofverbrossing bij verenstaal met hoge sterkte; bakken vereist |
| Zink-nikkel | 8–15 µm | Vergelijkbaar met zink | Betere zoutsproeiprestaties, hogere kosten |
| Passivering (roestvrij) | Minder dan 1 µm | Verwaarloosbaar | Verwijdert vrij ijzer; uiterlijk verandert niet veel |
| Stroomloos nikkel | 3–25 µm | Uniform, maar moet begroot worden | Goed wear resistance and solderability |
| Vertinnen | 3–10 µm | Klein maar meetbaar op fijne eigenschappen | In de eerste plaats vanwege de soldeerbaarheid |
| Poedercoat/e-coat | 40–100 µm | Significant; vereist het maskeren van kritieke kenmerken | Maskeren verhoogt de verwerkingskosten |
| Trilontbramen / tuimelen | Verwijdert 5–25 µm randmateriaal | Verandert de randconditie en kan hoeken afronden | Vaak nodig om een braamuitroep vast te houden |
De volgorde van de handelingen is net zo belangrijk als de afwerking zelf. Plateren na het vormen is normaal; plateren vóór het vormen zal de coating bij elke bocht doen barsten. Spanningsverlichting op verenstaal moet plaatsvinden na het vormen en vóór het plateren. En als een onderdeel zowel een warmtebehandeling als een platering heeft ondergaan, kan de warmtebehandeling de afmetingen zodanig veranderen dat achteraf een maatbewerking nodig is.
Tooling: het echte kostencentrum
Bij het stempelen met hoge precisie is het gereedschap het product. De pers is een handelswaar; de dobbelsteen is het intellectuele eigendom dat bepaalt of het onderdeel binnen de tolerantie valt, zowel bij een beroerte van 800.000 als bij een beroerte van 800. Kopers die gereedschap als een bijzaak beschouwen, betalen er meestal twee keer voor.
| Soort gereedschap | Stations | Economisch volume | Relatieve gereedschapskosten | Opmerkingen |
|---|---|---|---|---|
| Eentraps | 1 | Minder dan 5.000 stuks per jaar | 1× | Eenvoudige, langzame, operatorafhankelijke precisie |
| Verbinding | 1 (spatie en formulier samen) | 5.000–50.000 stuks | 2–3× | Goed for flat parts with one forming step |
| Progressief | 6–20 | 50.000 stuks en meer | 5–15× | De standaardkeuze voor uiterst nauwkeurig werk |
| Overdracht | Meerdere, deel gedragen tussen persen | Hoog volume, grote onderdelen | Hoog | Wordt gebruikt als het onderdeel te groot is voor een strip |
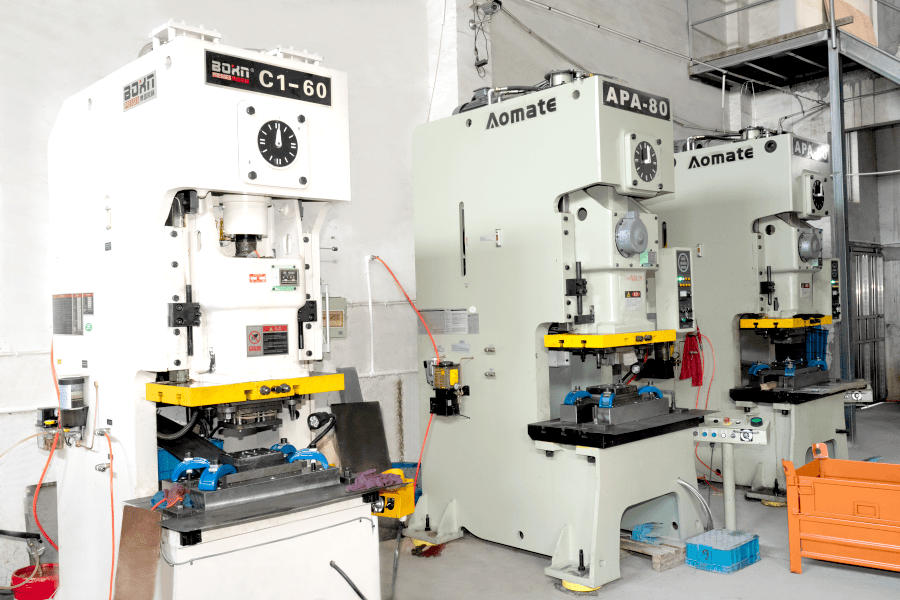 Op maat gemaakte stempeldiensten met hoge precisie Uiterst nauwkeurig stempelen met behulp van progressieve matrijzen met meerdere stations en matrijzen met één pons, met interne gereedschappen, dieptrekken, ponsen en micro-gatmogelijkheden voor prototypes tot grote hoeveelheden. Bekijk Product →
Vijf commerciële termen horen thuis in elke toolingdiscussie, en geen ervan wordt meestal vrijwillig aangeboden:
- Eigendom. Wie is de eigenaar van de dobbelsteen en onder welke voorwaarden kan de koper deze naar een andere pers brengen? Een gereedschap dat slechts op het persbed van één leverancier past, heeft een beperkte overdrachtswaarde.
- Verwachte levensduur. Meestal vermeld in penseelstreken vóór een grote renovatie. Een gereedschap dat is gebouwd voor 300.000 slagen en een gereedschap dat is gebouwd voor 3.000.000 slagen lijken op een offerte op elkaar en verschillen enorm qua kosten over vijf jaar.
- Reserve- en slijtageonderdelen. Stempels, inzetstukken en veren zijn verbruiksartikelen. Of ze nu lokaal worden opgeslagen of vanuit het buitenland worden verzonden, bepaalt de hersteltijd na een breuk.
- Herzieningsbeleid. Hoeveel technische wijzigingen zijn inbegrepen, tegen welke prijs en hoe lang het duurt om een wijziging door te voeren.
- Maalgoedvergoeding. De matrijs moet met voldoende materiaal zijn ontworpen om meerdere keren opnieuw te worden geslepen voordat deze wordt vervangen. Een gereedschap dat op de eerste dag tot het uiterste is geslepen, heeft geen levensduur.
De doorlooptijd van de gereedschappen voor een progressieve matrijs in het bereik van 6 tot 20 stations bedraagt doorgaans 4 tot 8 weken, inclusief proef- en eerste artikelgoedkeuring, en langer als er sprake is van in-matrijssensoren, complexe nokken of krappe positietoleranties. Kopers die een productlancering plannen, moeten die doorlooptijd beschouwen als onderdeel van het kritieke pad, en niet als een detail dat moet worden opgelost na de ontwerpstop.
Wanneer stempelen andere processen verslaat, en wanneer niet
Stempelen met hoge precisie is niet automatisch het juiste antwoord. Het heeft hoge vaste kosten en zeer lage variabele kosten, waardoor het qua volume onverslaanbaar is en twijfelachtig onder een paar duizend stuks.
| Proces | Installatiekosten | Kosten per onderdeel 10.000 stuks | Haalbare tolerantie | Beste volumeband |
|---|---|---|---|---|
| Progressief stempelen met hoge precisie | Hoog (gereedschap) | Zeer laag | ±0,02 mm | 20.000 tot enkele miljoenen |
| Lasersnijden plus buigen | Zeer laag | Middelmatig | ±0,10–0,20 mm | 1 tot 5.000 |
| CNC-ponsen | Laag tot gemiddeld | Laag tot gemiddeld | ±0,10 mm | 500 tot 20.000 |
| Fotochemische ets | Middelmatig | Middelmatig | ±0,02 mm on thin material | 1 tot 100.000, alleen dunne onderdelen |
| Spuitgieten plus machinale bewerking | Hoog | Laag | ±0,05 mm | 10.000 en hoger, 3D-geometrie |
Het kruispunt ligt niet vast. Een eenvoudige platte beugel met twee gaten zou een gereedschap van 3.000 stuks kunnen rechtvaardigen, omdat het gereedschap zelf goedkoop is. Een complexe progressieve matrijs met in-matrijzen en acht vormstations heeft mogelijk 50.000 stuks nodig voordat de gereedschappen worden terugbetaald. De eerlijke manier om te beslissen is door de totale kosten te modelleren over de verwachte levensduur van het product, inclusief de waarschijnlijkheid van een ontwerpwijziging; een ontwerpwijziging is goedkoop bij lasersnijden en duur bij gereedschap.
Er bestaat een bruikbare middenweg voor producten in het bereik van 2.000 tot 20.000 stuks: bouw een progressieve matrijs met minder stations en voer de resterende handelingen, zoals tikken en monteren, offline uit totdat de volumes het toevoegen ervan rechtvaardigen. Hierdoor blijven de initiële uitgaven voor tools laag, zonder dat u zich hoeft te binden aan een proces dat niet kan worden geschaald.
Defecten die optreden bij stempelen met hoge precisie
Bijna elk defect bij precisiestempelen heeft een bekende oorzaak en een bekende tegenmaatregel. Wat varieert, is of de leverancier het proces heeft geïnstrumenteerd om het vroegtijdig te onderkennen. In de onderstaande tabel worden de fouten beschreven die het vaakst worden aangetroffen bij inkomende inspecties.
| Defect | Gebruikelijke oorzaak | Preventie |
|---|---|---|
| Braam boven limiet | Versleten stempel- of matrijsinzetstuk, onjuiste speling | Vrije ruimte van 5–8% per zijde, gepland naslijpen, braamhoogte wordt als trend gevolgd |
| Dimensionale drift over een run | Gereedschapsslijtage, stripaanvoerfout, variatie in inkomende hardheid | In-die pilot-detectie, SPC op kritische afmetingen, materiaalcertificaten met hardheidsbereik |
| Mislukking in draaiing en vlakheid | Ongelijkmatige restspanning, asymmetrische vorming, slechte stripondersteuning | Evenwichtige stripindeling, spanningsvrij gloeien, in-line nivellering |
| Slakkentrekken en matrijzen | Onvoldoende ontlasting van de slak, slechte matrijsgeometrie, zwakke smering | Slakkendetectiesensoren, vacuümextractie, oppervlaktebehandeling van matrijzen |
| Krassen en vreten | Onvoldoende smering, ruwe matrijsoppervlakken | Gecoate gereedschappen (TiN, DLC), smeermiddel afgestemd op het materiaal |
| Scheuren in bochten | Buigradius onder minimum, materiaal te hard, vezelrichting | Straal minimaal 0,8–1,0 keer de dikte bij zacht staal, 2 keer bij roestvrij staal; gloeien tussen operaties |
| Blaasvorming op de plaat of slechte hechting | Resterend stempelsmeermiddel, onvoldoende voorbehandeling | Gespecificeerde reinigingscyclus vóór het plateren, hechtingstest op het eerste artikel |
Eén gebrek verdient aparte vermelding omdat het bij het stempelen onzichtbaar is en later zichtbaar wordt: restspanning. Een vormdeel kan zich op de dag van productie perfect meten en na het galvaniseren, na warmtebehandeling of na enkele weken opslag open of verdraaid zijn. Als vlakheid functioneel belangrijk is, vraag dan om een spanningsontlastende ontlating en een vlakheidscontrole die wordt uitgevoerd na het afwerken, niet eerder.
Een offerteaanvraag opstellen die een quoteerbaar aantal retourneert
De meeste vertragingen bij offertes worden veroorzaakt door de aanvraag en niet door de leverancier. Een volledige offerteaanvraag voor stempelen met hoge precisie bevat het volgende en een leverancier die deze ontvangt, kan doorgaans binnen drie tot vijf werkdagen reageren.
- Een 2D-tekening met volledige GD&T, datums en een vastgestelde tolerantienorm, plus een 3D-model waarbij de geometrie complex is.
- Materiaalkwaliteit, dikte met tolerantie, temper- of hardheidsbereik en de toepasselijke norm.
- Eisen aan de oppervlakteafwerking, inclusief of de afmetingen voor of na de coating gelden.
- Jaarlijks volume, ordervrijgavegrootte en verwachte productlevensduur. Deze drie cijfers bepalen meer dan wat dan ook op de tekening de afschrijving van het gereedschap.
- Kenmerken van kritieke functies, expliciet gemarkeerd. Al het andere kan worden beschouwd als referentie voor citaten.
- Kwaliteitsdocumentatievereisten: eerste artikelrapport, controleplan, materiaalcertificaten, PPAP-niveau indien van toepassing.
- Verpakkings- en etiketteringsvereisten, inclusief eventuele herbruikbare containers.
- Bestemming en Incoterms, aangezien exportverpakkingen en vracht een aanzienlijke invloed hebben op de landkosten.
- Richtprijs en beoogde startdatum van de productie, als deze zijn vastgesteld. Leveranciers zullen het proces rond beide ontwerpen.
De meest voorkomende omissie is het volumeprofiel. Een offerte op basis van 100.000 stuks per jaar en een offerte op basis van 2.000 stuks per jaar met maandelijkse releases verschillen ruim een factor twee qua prijs per onderdeel, omdat de opstelling, afschrijving van het gereedschap en de inspectiefrequentie over zeer verschillende hoeveelheden zijn gespreid. Het geven van één enkel nummer nodigt uit tot een offerte voor dat enkele nummer, en tot een verrassing wanneer daadwerkelijke releases arriveren.
Kostenstructuur: waar u feitelijk voor betaalt
Als u de kostenstructuur begrijpt, worden de onderhandelingen productiever, omdat de discussie wordt verplaatst van 'de prijs met 8% verlagen' naar 'welke van deze elementen kunnen worden gewijzigd'.
- Materiaal. Gewoonlijk 25-45% van de stukprijs, afhankelijk van soort, dikte, gebruik van de spoelbreedte en terugwinningswaarde van schroot. Een stripindeling die het afval van 30% naar 22% terugbrengt, is meer waard dan de meeste prijsonderhandelingen.
- Afschrijving van gereedschap. Verdeeld over het opgegeven volume. Dit is waar volumeaannames het belangrijkst zijn.
- Druk op tijd. Aantal slagen per minuut vermenigvuldigd met het aantal stations dat het onderdeel in beslag neemt. Een onderdeel dat kan worden geproduceerd in een matrijs met twaalf stations en een snelheid van 300 slagen per minuut is aanzienlijk goedkoper dan een onderdeel dat 20 stations nodig heeft met een snelheid van 120 slagen per minuut.
- Secundaire operaties. Tappen, ontbramen, lassen, plateren en assembleren zijn arbeidsgevoelig en brengen doorgaans hogere marges met zich mee dan het stempelen zelf.
- Inspectie. Vaak onderschat. Een onderdeel met 40 tolerantiekenmerken, geïnspecteerd bij elke partij, kost veel meer om vrij te geven dan een onderdeel met vier.
- Verpakking en logistiek. Exportverpakkingen, droogmiddelen, roestpreventie en vracht van haven naar bestemming voegen een zichtbaar percentage toe aan de landkosten, vooral voor onderdelen met een lage waarde.
Twee verborgen kosten verdienen aandacht tijdens de onderhandelingen. Aannames over het schrootpercentage zijn onderdeel van de stukprijs en worden zelden bekendgemaakt; Het vragen naar het veronderstelde uitvalpercentage is een legitieme en onthullende vraag. Vrachtconsolidatie is het andere: een leverancier die in de buurt van een grote containerhaven is gevestigd, kan zendingen consolideren en de landkosten verlagen op manieren die een offerte niet zichtbaar maakt.
Kwalificatie van de leverancier: documenten waar u om moet vragen
Een leverancier van stempels met hoge precisie zou het volgende moeten kunnen produceren zonder lang intern zoeken. Als er voor een item escalatie nodig is, is dat informatie over de organisatie.
- Certificaat voor kwaliteitsmanagementsysteem met de genoemde certificeringsinstantie en de reikwijdte van het stempelen van metaal.
- Materiaalcertificaten voor de specifieke warmte- of spoelpartij die op het eerste artikel is gebruikt.
- Eerste artikelinspectierapport met meetwaarden voor elk tolerantiekenmerk, geen pass/fail-ticks.
- Een procescontroleplan waarin wordt aangegeven welke kenmerken worden gecontroleerd, hoe vaak, met welk instrument.
- Uitrustingslijst met perstonnage, maximale bedgrootte, slagfrequentie en matrijshoogtecapaciteit - hieruit blijkt of het gereedschap daadwerkelijk past.
- Corrigerende actierecords van recente klantproblemen. Een leverancier zonder geregistreerde problemen is nieuw of registreert deze niet.
- Lijst met subleveranciers voor beplating, warmtebehandeling en eventuele uitbestede activiteiten, aangezien de meeste kwaliteitsproblemen hun oorsprong vinden buiten de stempelfabriek.
- Monsterverpakking en identificatiestandaard, inclusief traceerbaarheid van partijen van rol tot doos.
Een audit of een video-walkthrough is meer waard dan een documentenset. Kijken hoe schroot wordt gescheiden, of matrijzen worden opgeslagen in rekken met daaraan gekoppelde onderhoudsgegevens, en of de inspectieruimte gescheiden is van de productievloer, vertelt een ervaren koper meer over de capaciteit dan over een certificaat.
Werken met een in Ningbo gevestigde stempelleverancier
Ningbo is een van de meest praktische plaatsen in China om gestempelde metalen onderdelen te kopen, grotendeels vanwege de logistiek. De haven verwerkt een zeer groot volume aan containerverkeer, en een fabriek binnen ongeveer 25 km van de haven kan afgewerkte goederen in één dag van de productielijn naar de containerwerf vervoeren. Voor exportprogramma's met krappe verzendvensters neemt die nabijheid een categorie vertragingen weg die binnenlandse leveranciers niet kunnen vermijden.
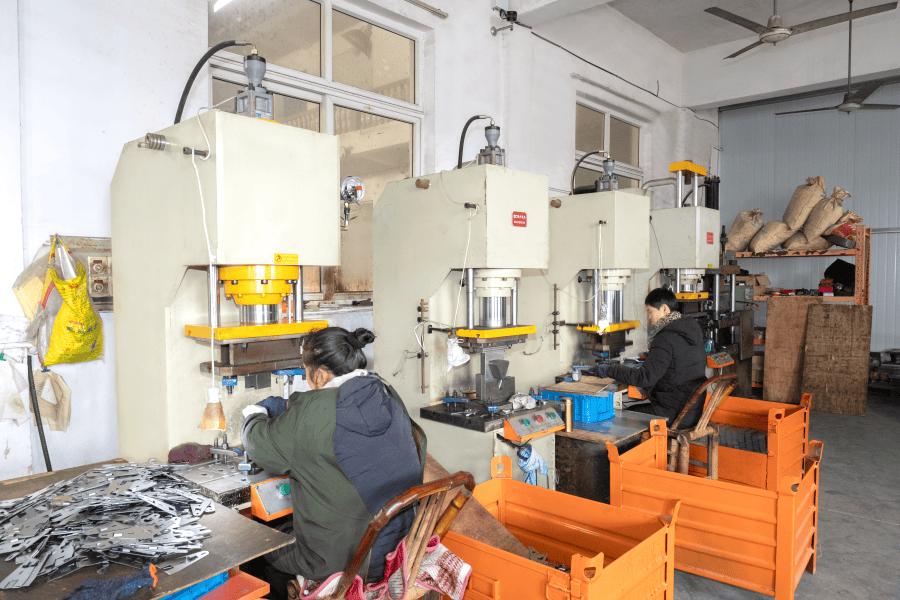
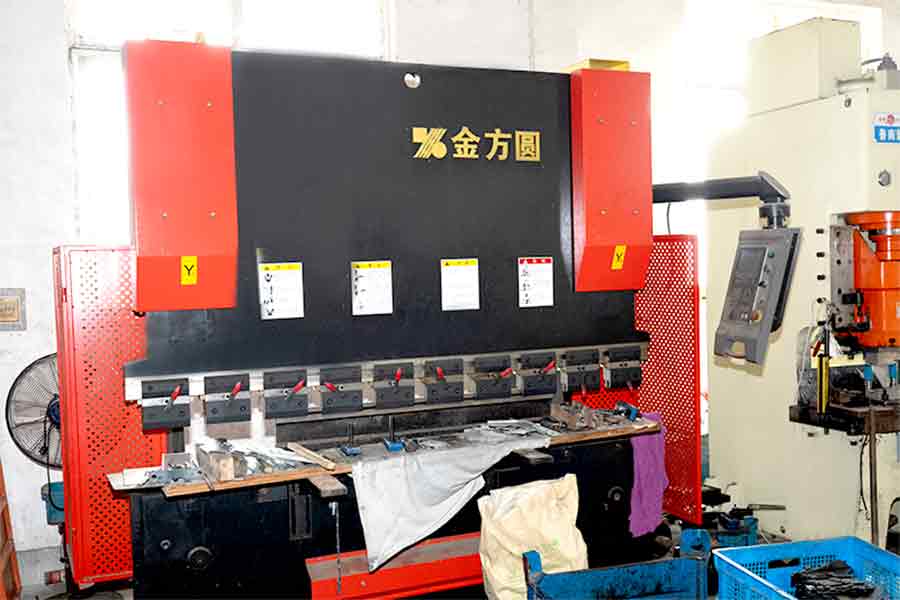
Ningbo Mingli Electric Technology Co., Ltd. is een fabrikant en handelsonderneming opgericht in 2017, werkzaam in gestempelde metalen onderdelen, plaatwerkonderdelen en gefabriceerde assemblages, met een aangegeven capaciteit van meer dan 5.000 ton per jaar en een team van meer dan 50 mensen. De aangegeven procesomvang van het bedrijf omvat vijf routes die aansluiten bij de productcategorieën: zeer nauwkeurig stempelen voor gestanste metalen onderdelen, plaatbewerking voor plaatwerkcomponenten en interne draadbewerking, lassen en kunststofverwerking ter ondersteuning van montagewerkzaamheden. De ontwikkeling is op maat gemaakt – onderdelen worden gebouwd op basis van klanttekeningen of monsters in plaats van uit een catalogus – en de activiteiten van het bedrijf zijn exportgericht in heel Europa, Amerika, Zuidoost-Azië en het Midden-Oosten.
Voor kopers is dat profiel in drie situaties het nuttigst. Ten eerste wanneer een component in één proces is ontworpen en moet worden geoptimaliseerd voor stempelen, omdat het aangepaste ontwikkelingstraject vroegtijdige ontwerpbetrokkenheid mogelijk maakt. Ten tweede, wanneer een onderdeel meer dan één proces vereist – bijvoorbeeld een gestempelde beugel met een getapt inzetstuk en een gelaste versterking – en consolidatie vermijdt het de tolerantiestapel van het omgaan met drie leveranciers. Ten derde, wanneer de volumes tussen het lasergesneden assortiment met kleine batches en het assortiment speciale gereedschappen met zeer hoge volumes vallen, waarbij een leverancier met flexibele perscapaciteit en een mix van matrijstypes zuiniger kan zijn dan beide extremen.
Nog steeds geldt de gebruikelijke due diligence en mag op basis van een bedrijfsprofiel niets daarvan worden overgeslagen. Vraag naar het kwaliteitsmanagementcertificaat en de reikwijdte ervan, bevestig welke specifieke certificeringen er zijn in plaats van aangenomen, vraag de uitrustingslijst op voor uw onderdeelgrootte en tonnage en vraag direct welke handelingen in eigen beheer worden uitgevoerd en welke worden uitbesteed. Vraag ook naar de aanname van het schrootpercentage in de offerte en naar het maalinterval voor de matrijs die uw onderdeel zou gebruiken. Een leverancier die deze vier vragen duidelijk beantwoordt, is doorgaans een leverancier die zijn proces beheerst.
Stempelen met hoge precisie beloont kopers die het als een technische aankoop beschouwen in plaats van als een aankoop van grondstoffen. De tolerantie die u ontvangt, is de tolerantie waarvoor het gereedschap is gebouwd, en het gereedschap weerspiegelt de tekening die u heeft aangeleverd, het materiaal dat u heeft gespecificeerd en het volume waarvoor u zich heeft vastgelegd. Het verkrijgen van deze drie inputs vlak voordat de dobbelsteen wordt gesneden, is meer waard dan welke prijsonderhandeling dan ook achteraf.
Het praktijktraject is kort. Definieer kritische kenmerken en laat de rest referentie zijn. Kies een materiaalkwaliteit en diktetolerantie die ruimte laat voor het proces. Maak afspraken over de inspectiemethode, het capaciteitsdoel en de documentatie vóór het eerste artikel, niet na de eerste klacht. En bevestig schriftelijk wie de eigenaar is van de tool, hoe lang deze naar verwachting zal meegaan en wat er gebeurt als het ontwerp verandert. Als u dat doet, is de ±0,02 mm op de tekening niet langer een risico, maar een specificatie.
 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Copyright © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
